継ぎ目と取付位置を組み込んだブレードシェル。
ブレードモデルを成形FRPシェル部材にします。部品製作ではRTM成形、指定の接着接合、取付準備に対応し、構造と確認内容はタービン設計チームと合意します。
RTM成形型、積層、接合縁は、共通の承認済み部品設計に従います。
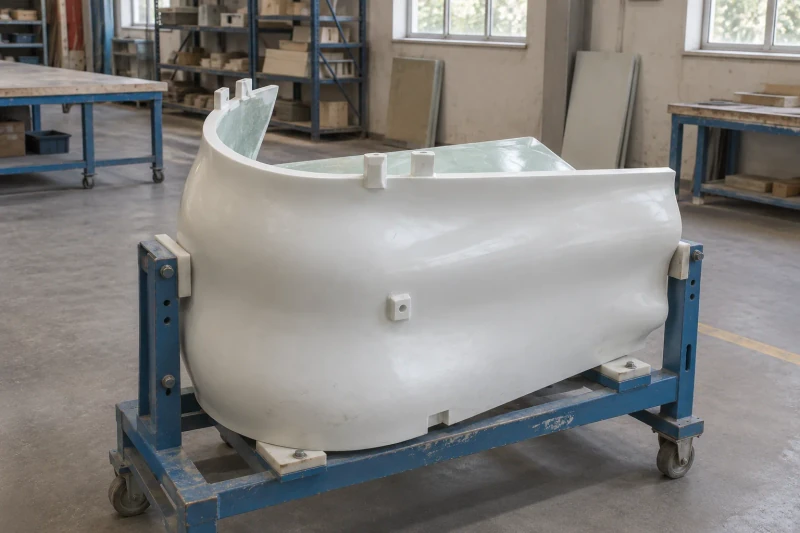
- 当社の製作範囲
- RTMによる外殻成形
- 当社が調整する内容
- 部材間の接着接合部
- 供給内容
- 合意した取付タブ
変化するブレード断面を、繰り返し製作できるシェルにします。
曲面ブレードシェルには、正しい外形だけでなく、同じ部品設計に基づく断面、接合縁、取付位置が必要です。成形型の製作前にこれらをまとめ、タービン担当チームの組立用に、どのシェル部材を成形・接合・供給するかを定めます。
ブレード形状に沿って変化する断面
成形型は承認された曲線と断面を、供給シェルに反映する必要があります。
部品の使用条件に合う積層構成
FRPの積層と樹脂は、製造承認済みの構造要件に従う必要があります。
接合縁と取付位置
継ぎ目、タブ、指定インサートを、同じ部品組立図に合わせる必要があります。
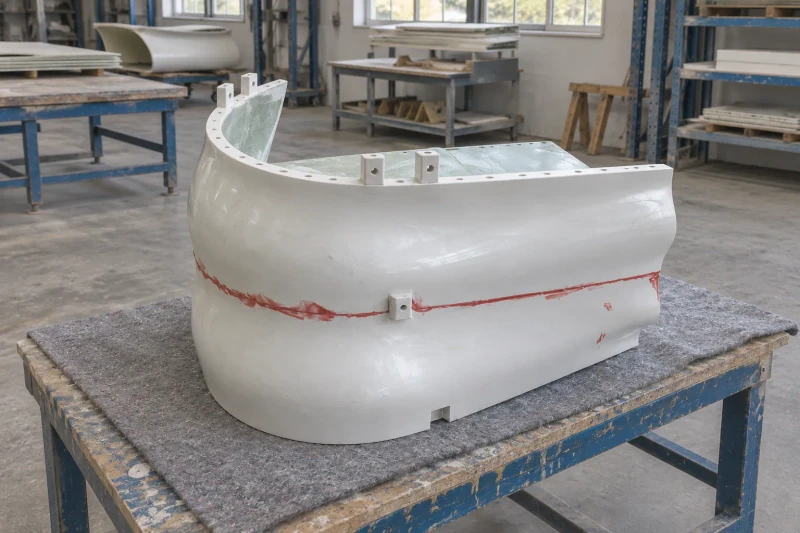
部品のカスタマイズ方法。
曲線と横断面
承認済みブレードモデルからRTM成形型を製作します。各シェルは同じ変化断面と、ローターの他部品に対する同じ接合位置に従います。
FRP構造
積層仕様で指定されたFRP層と樹脂で成形します。積層が未選定の場合は、設計荷重に対し、構成と部品検査計画をお客様の設計チームと確認します。
継ぎ目と取付タブ
部品図に示す箇所でシェル部材を接着・トリム加工し、タブや指定インサートを取り付けます。継ぎ目仕上げは、供給シェルの記載範囲に従います。
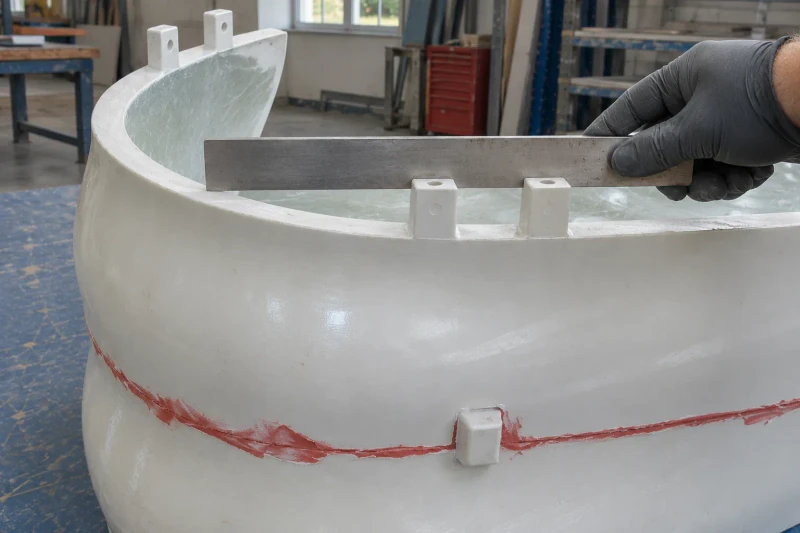
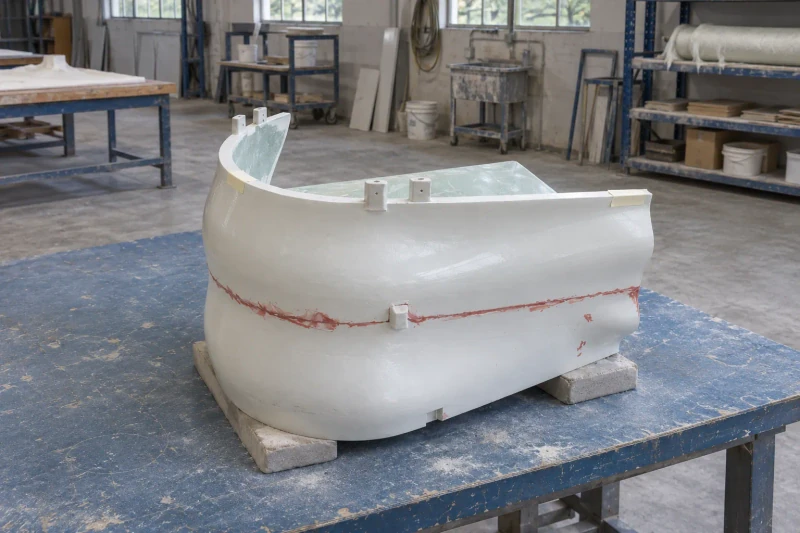
分割部材の成形と接合
合意した積層でシェル部材をRTM成形します。その後、指定の継ぎ目を接着し、縁をトリム加工し、注文範囲の継ぎ目仕上げを施します。各部品を合意基準で確認し、曲面シェルの幅広い面をパッド付き支持台で受け、取付タブを木箱に接触させず梱包します。
成形型から接合まで一つの部品計画で。
シェル部材に共通の断面・継ぎ目・取付基準を持たせ、部品組立へ引き継ぎます。成形と接合はブレード形状を別々に解釈せず、同じ明確な構造計画に従います。
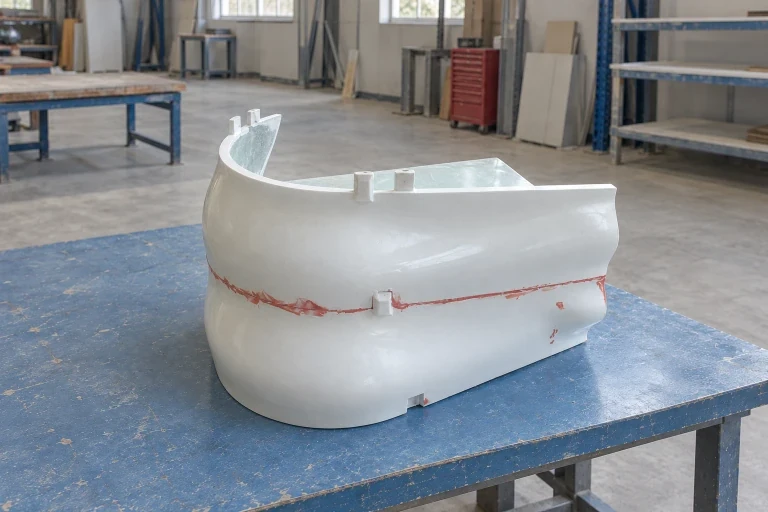
一つの形状を成形型へ反映
成形型は製造承認済みの曲線と断面に従います。
シェルと一緒に設計する接合詳細
継ぎ目と取付位置は部品図に従います。
共通の構成基準
同じ部品注文に対して、成形、積層、仕上げの要件を一貫して適用します。
寸法と設計の選択肢
- 供給形態
- 開放シェル・閉断面・取付用端部
- 製作基準
- 承認済み図面またはサンプル
- 基準形状
- 垂直軸風車用の曲面ブレード部品
- 参考成形方法
- RTM
- 設計条件
- タービン設計者が指定する形状・積層・取付部
風力発電ブレード部品の仕様
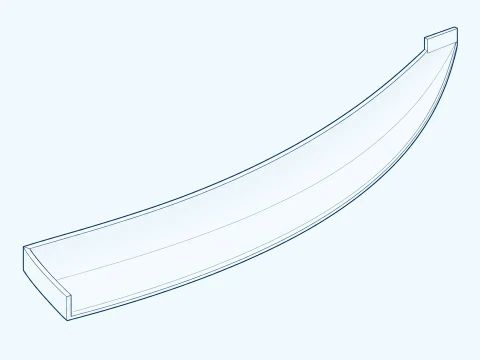
曲面シェル部材
開いた曲面シェルの縁を加工し、取付面を設けて、組立チームが部材を接合または閉じられるようにします。
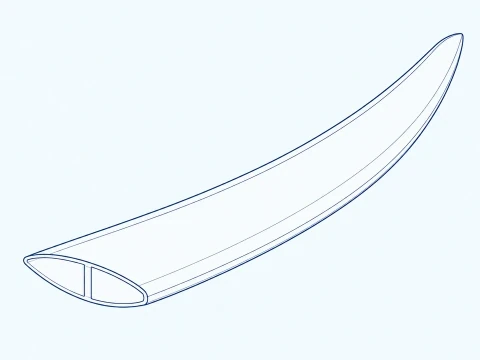
閉断面ブレード
成形した二つの半割部材を接着して中空の閉断面にし、図面で指定する箇所に内部ウェブを設けます。
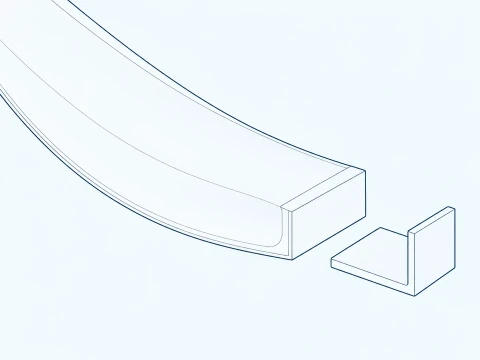
取付加工済み端部
成形したシェル端部に、注文に含むインサートや別体接合ブラケット用の取付面を設けます。穴位置と荷重伝達は取付図面に従います。
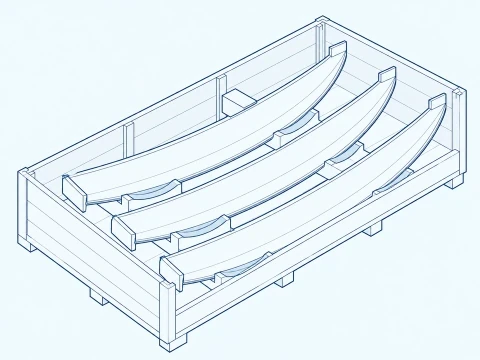
ブレード構成部材一式
ローター部品表の寸法・数量に従って曲面部品を揃え、取付面に干渉しないパッド付き支持台で梱包します。
ブレードシェル形状と端部の適合
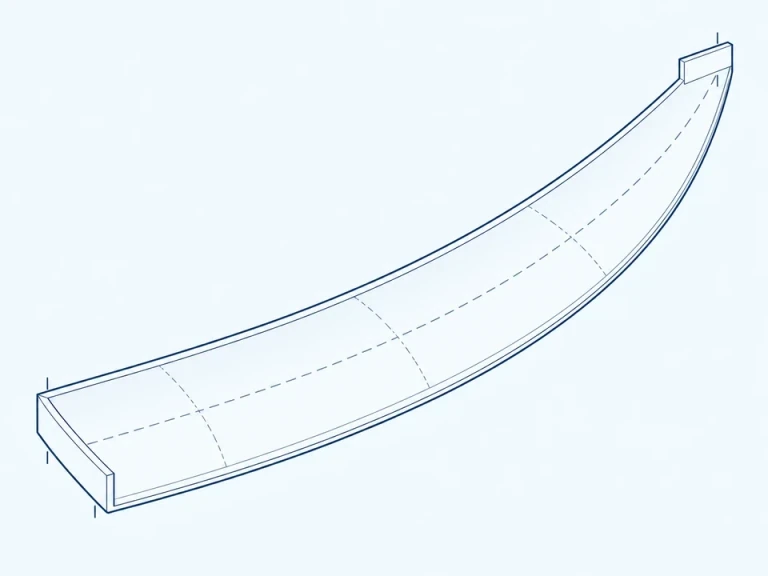
曲面シェルと固定位置
上の断面図は曲面シェル両端間の直線の弦長を示します。立面図はシェル本体高さと二つの取付穴の中心間隔を示します。
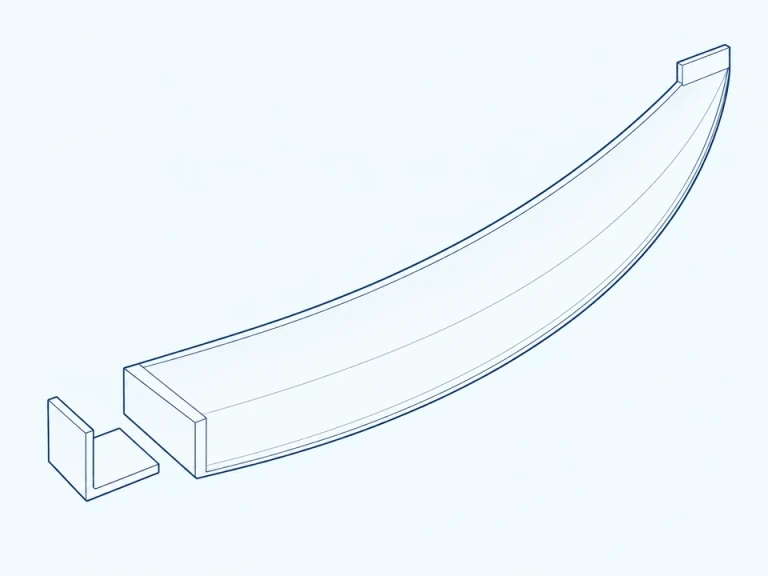
曲面部材と端面
折返し端面を接合ブラケットの固定面にします。シェル曲率と端部形状はブレード図面に従い、取付ブラケットは別途指定します。