壁構成と接合部を一体的に開発する発泡材コア入りシェル。
FRP表皮とポリウレタンフォームコアを備えた円筒シェルを開発します。継続供給の合意前に、内径、壁構造、接続部の図面に基づいてサンプル断片を製作します。
相手側の組立に合わせて、内径クリアランス、外径、芯材と表皮の構成を定めます。
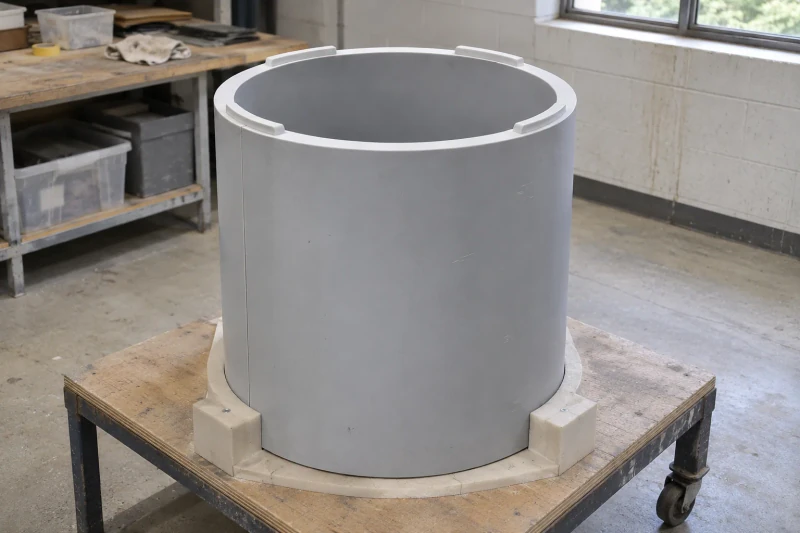
- 当社の製作範囲
- FRP表皮と発泡コア
- 当社が調整する内容
- 特注の内径と端部
- 供給内容
- 開発用サンプル
固定された内外径の間にコアと表皮を収めます。
発泡コア入り円筒シェルでは、複数の寸法を一つの部品として調整します。内側には必要な隙間を確保し、外側は利用可能なスペースに収め、その間にコアとFRP表皮を配置します。端部の縁と側面の継ぎ目も、接続する組立品に適合させる必要があります。
内側の隙間と外側のスペース
必要な内径と許容される外径によって、シェル壁に使える範囲が決まります。
壁を構成するコアと表皮
指定された用途と使用環境に対して、コアのグレード、厚さ、FRPの積層を整合させる必要があります。
組立品に適合する縁と継ぎ目
端部タブと側面継ぎ目には、取付方法と接合する相手側の構成を明確に定める必要があります。
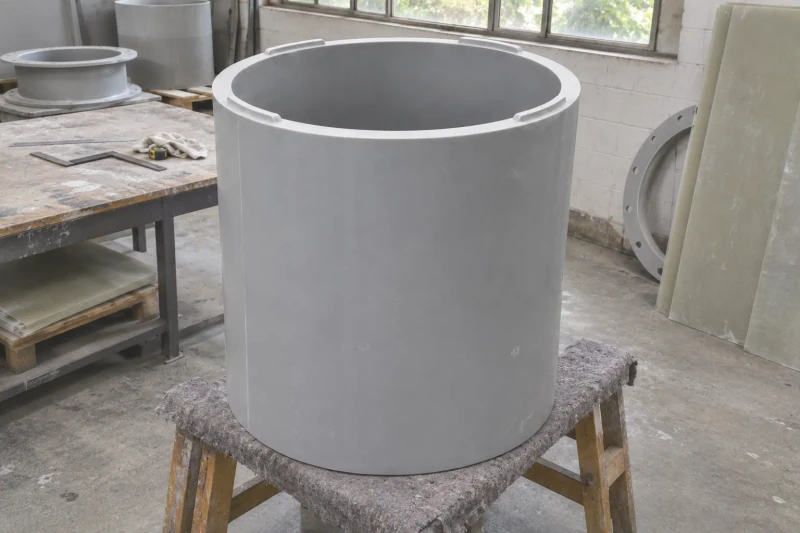
部品のカスタマイズ方法。
内径と壁寸法
内径、外径、長さをまとめて設定し、相手部品に必要な隙間も確保します。
芯材とFRP表面材
コアのグレードと厚さ、FRPの積層は一律の標準構成ではなく、用途、温度、使用環境に合わせて選定します。
縁・タブ・側面継ぎ目
端部の縁、タブ、側面継ぎ目は図面に従います。取付方法と負担できる荷重は開発段階で決定します。
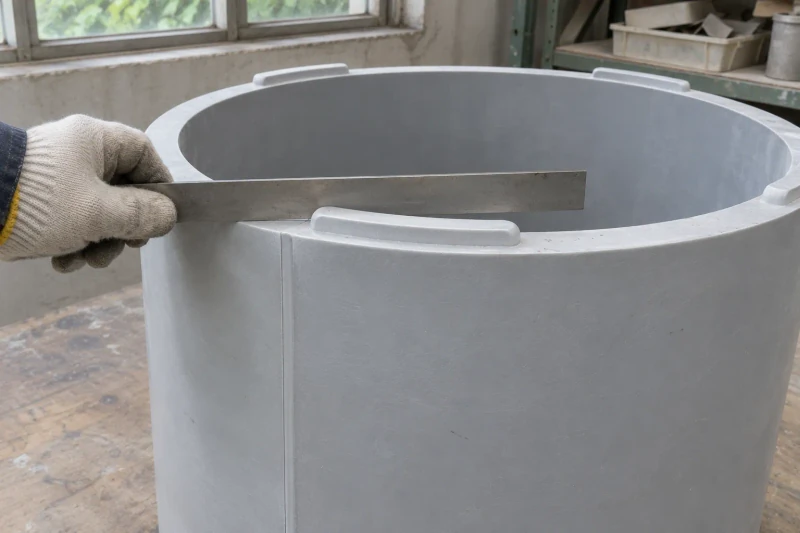
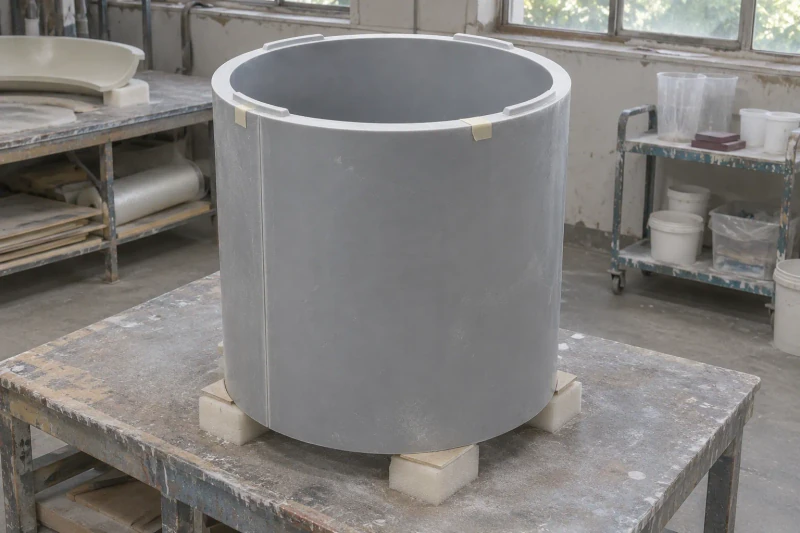
サンプル部分を製作
合意した形状で発泡コアとFRP表皮を成形し、指定の縁、タブ、側面接合部の下準備を施します。お客様のチームで内側の隙間、真円度、相手部品との適合を確認します。承認された構成を記録し、合意した確認が完了してから継続供給を協議します。
継続供給の前に実物の断片を確認します。
実物のシェル断片を使い、内径、壁構造、端部の接続面をまとめて検討します。設備担当チームは、繰り返し製作する部品を発注する前に、相手部品との適合とコア・表皮の構成を合意できます。
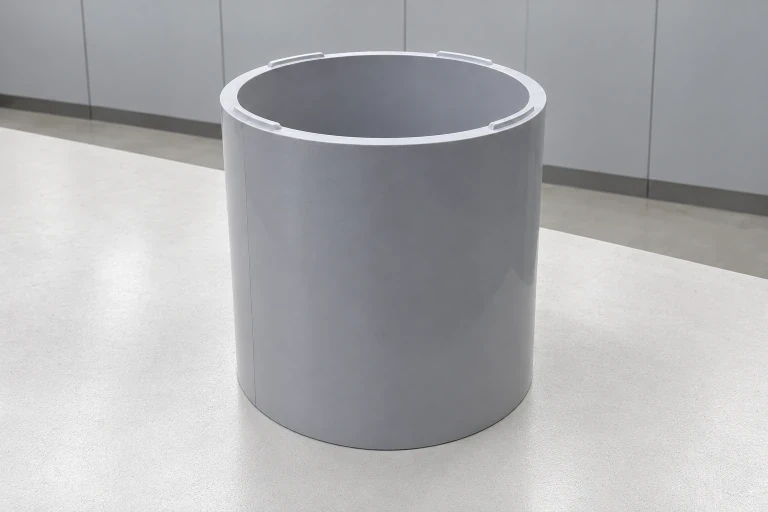
実物で確認する断片
サンプルで内側の隙間と壁の寸法をまとめて確認します。
コアと表皮を一体で定義
構造は合意した材料と厚さの構成に従います。
接続端部を早期に検討
縁、タブ、側面継ぎ目は、周囲の組立構造に合わせます。
寸法と設計の選択肢
- 構成
- FRP表皮と発泡コア
- 特注形状
- 指定の内径・長さ・縁の詳細
- 供給段階
- 開発用サンプル
サンプル外殻の構成
内側の隙間、ポリウレタンコア、FRP表皮を一枚の断面図で定義します。サンプルに端部の縁と長手方向の継ぎ目を含めることで、同じ部品で壁構造と相手部品との適合を確認できます。
開放型の円筒サンプル部分
円形の全断面で、内径、真円度、積層された壁をまとめて確認できます。端面には中空部、発泡コアの帯、薄い内外の表皮が見えます。
局所的なタブを備えた端部の縁
接続する組立品に合わせて、端部の縁に短いタブを設けられます。サンプル製作前に、縁とコア端部の詳細とともに、タブの位置、高さ、用途を合意します。
長手方向の接合確認用サンプル
開いた側面継ぎ目により、開発時に壁の積層構成と接合する縁を確認できます。分割位置、コア端部、接合方法は組立要件に基づいて設定し、サンプルで確認します。
軸方向に組み立てる短尺断片
組立品や搬送経路によって区間の長さが制限される場合は、短いモジュールが適しています。供給長さを決める前に、端部の位置合わせ、コア端部の閉止、モジュール間の接合を合意します。
内径・外径・壁構造
一枚の断面図でシェル内の空間と周囲の層を定義します。シェルの長さと相手部品には共通の端部基準を使い、コアと各FRP表皮の仕様は別々に指定します。
- Di・使用可能な内径
- 仕上がりの内側空間は、内径、真円度公差、相手部品との隙間を考慮して設定します。ライニングや内面層を設けると、有効内径は小さくなります。
- Do・外形寸法
- 最大外径によってシェルの占有スペースが決まります。同心断面では、内外の表皮とコアを合わせた壁厚は (Do - Di)/2 です。
- L・軸方向の長さ
- 組立基準から両端を位置決めし、長さ、端面の直角度、隣接する区間の位置をまとめて定義します。突出したタブは別途寸法を指定します。
- 芯材と表面材の厚さ
- 断面図でポリウレタンコアのグレードと厚さ、内外のFRP積層構成を定義します。コアは壁全体の一部であり、接着部と端部の閉止は別に示します。
端部の縁・タブ・側面継ぎ目
サンプルに縁、タブ、側面継ぎ目を含め、適合と端部構造をまとめて確認できます。
- A · コア端部の閉止と表皮の連続性
- 縁の詳細図に、内側表皮、コア、外側表皮の終端を示します。使用環境と接合構成に合わせた端部の閉止、接着下地処理、端面仕上げも含みます。
- B · 端部タブと端面の位置合わせ
- タブの位置は組立図に従います。接触面積、隙間、許容荷重、高さ、厚さは、取付上の役割と隣接区間に合わせて調整します。
- C · 長手方向の接合部
- 側面継ぎ目の詳細図で、形状、接合方法、作業用アクセス、検査方法を定義し、必要な接着・シール・締結部の準備も示します。隣接部品と金具は別に記載します。
開発段階の確認
- 用途と曝露条件
- 断熱カバー、構造部品、流体用部品では、構造と試験の要件が異なります。温度、接触する媒体、荷重に応じて、サンプルで確認すべき事項を定めます。
- 積層と接合部の確認
- コアと表皮の記録、接着の確認、適合確認は合意した検査計画に従います。温度・圧力・荷重に関する試験が必要な場合は、合意したサンプル組立品について案件ごとに指定します。
- サンプルの承認と継続供給
- 確認後、承認された内径、真円度、縁、接合部の詳細を記録します。輸送中は端部リングとタブを保護し、開発段階を終えてから継続供給を合意します。