キャビン機器のスペースを確保するダッシュボード。
選定した車室内機器に合わせて、小物置きのくぼみ、計器用開口、操作用の隙間を設計する成形FRPダッシュボード。
継続製作の前に、計器開口、成形凹部、操作部のクリアランスを確定します。
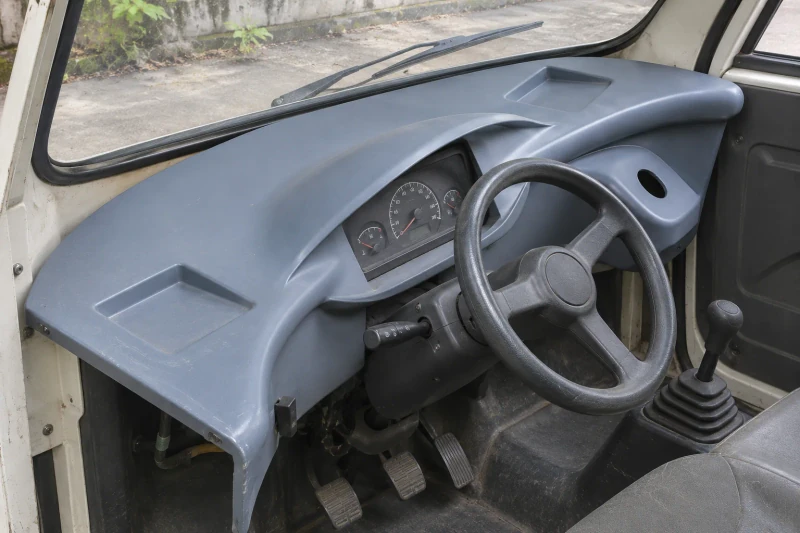
- 部品
- 成形ダッシュボード面
- 開口
- 計器と操作部の開口
- 確認段階
- 初回合わせ確認
コンパクトな空間に操作部をまとめます。
小型車では、計器、ステアリングコラム、シフトレバーが限られた空間を共有します。ダッシュボードは車室幅に合わせながら、各部品、動作範囲、表面の背後にある接続部の空間を確保する必要があります。
表面の背後に奥行きが必要な計器
見える開口部にも、コネクター、ブラケット、締結作業のための空間が必要です。
ステアリングとシフトレバーの動作
ダッシュボード下部は、車室設計で定めた操作部の動作範囲に干渉しないようにする必要があります。
限られた車室幅に収める一体の表面
小物置きのくぼみ、見える輪郭、取付箇所を、同じ限られた空間に配置する必要があります。
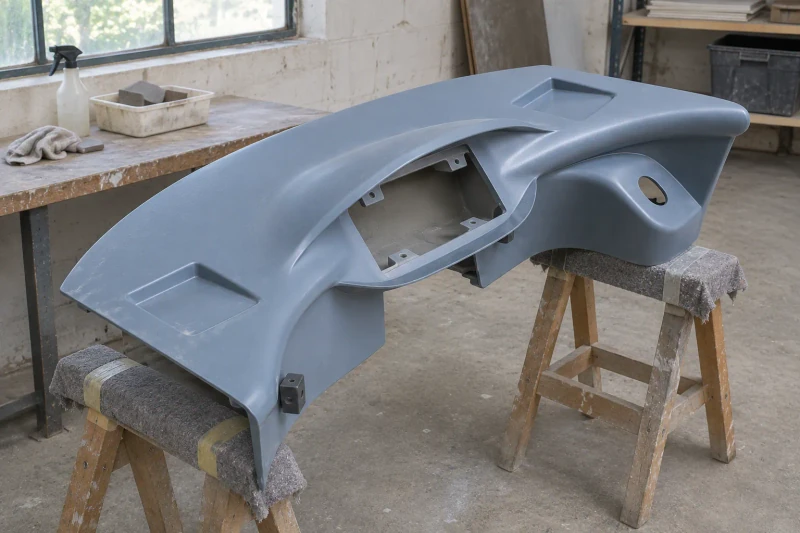
部品のカスタマイズ方法。
計器用開口とその背後の空間
表面の開口はメーターや計器モジュールに合わせます。パネル背後には、指定のコネクター、締結具、取付ブラケットの奥行きを確保します。
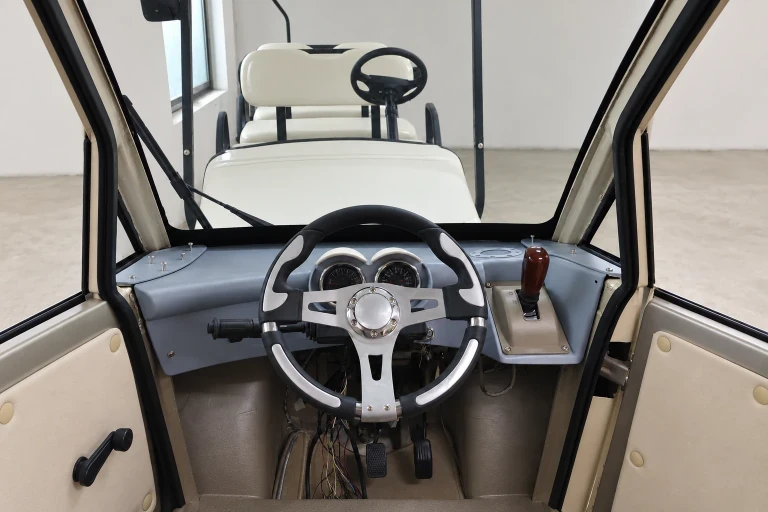
ステアリングとシフト操作の空間
下部の輪郭と側面開口は、ステアリングコラムとシフトレバーの位置に合わせます。トリム加工を確定する前に、それらの動作を車室配置と照らし合わせて確認します。
実用的なくぼみを備えた成形面
小物置きのくぼみとダッシュボードの輪郭を一体で成形できます。開発中に、お客様のチームで計器の見やすさ、操作部への手の届き方、見える面の色と光沢を確認します。
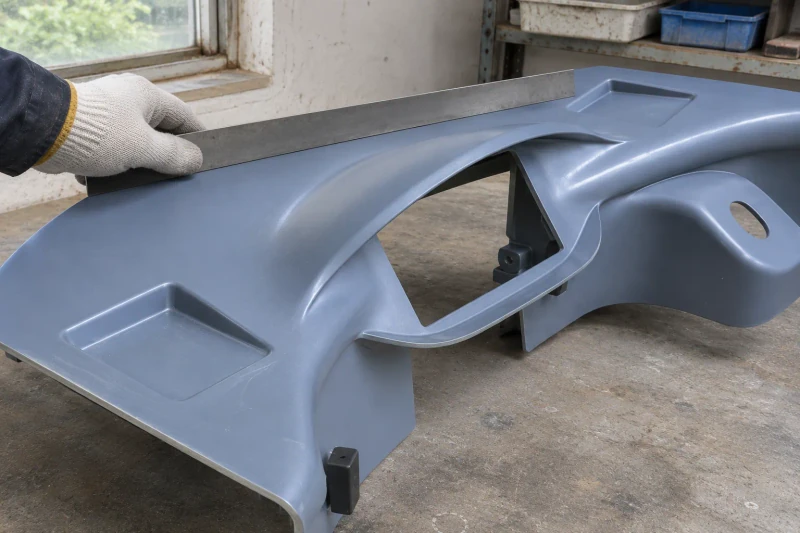
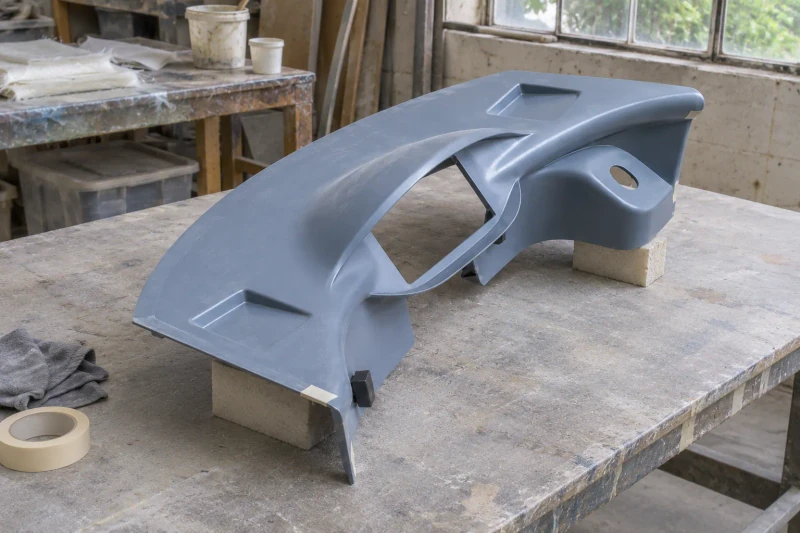
成形ダッシュボードを製作
合意した車室図に基づき、曲面とくぼみを成形し、計器・操作部の開口を加工して取付箇所を準備します。お客様のチームで、機器を組み合わせた初回部品を車室内で確認します。合意した適合上の変更を反映してから、後続部品を製作・梱包します。
継続供給の前に適合を決定。
初回のダッシュボードで、計器、操作部、トリム端部を車室内でまとめて確認します。合意した変更を後続部品に反映し、車両組立時に個別の適合判断を減らせます。
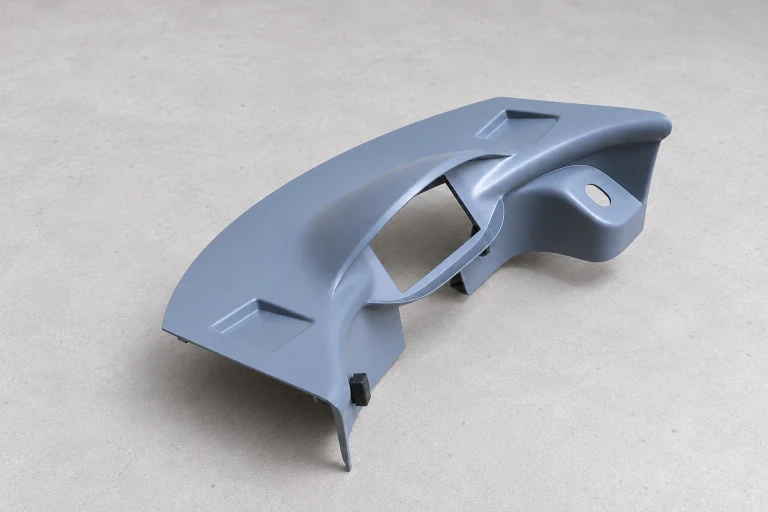
初回部品で適合を判断
計器と操作部を車室内でまとめて確認できます。
加工した機器開口
開口部は選定したモジュールと背面の接続部に合わせます。
繰返し部品の共通基準
合意したトリム加工、取付、仕上げの詳細を、後続のダッシュボード製作の基準にします。
寸法と設計の選択肢
- 部品
- ダッシュボードパネルと計器ポッド
- 材料
- ガラス繊維強化プラスチック(FRP)
- 納期
- 設計検討後に確定
- 表面の見た目
- 車室に合わせた色・テクスチャ・光沢で塗装
ダッシュボード配置の選択
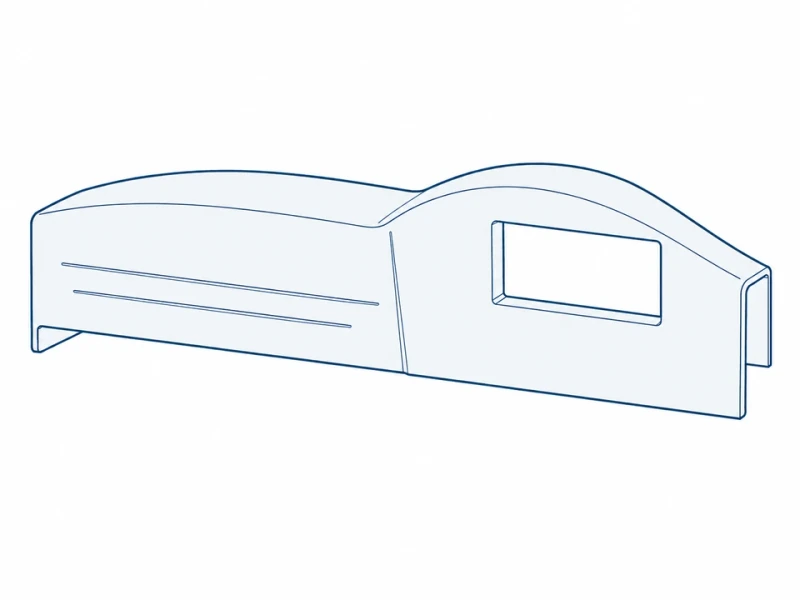
全幅前面シェル
全幅にわたる一体の成形面が、助手席側と高くした運転席の計器ポッドを車室内でつなぎます。
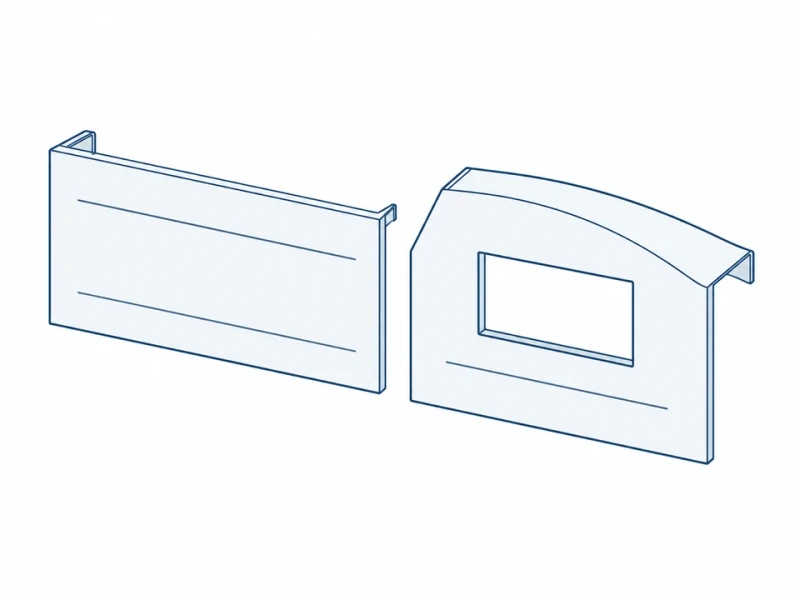
別体メーターポッド
独立した着脱式の計器枠により、助手席側のパネル全体を外さずに機器へアクセスできます。
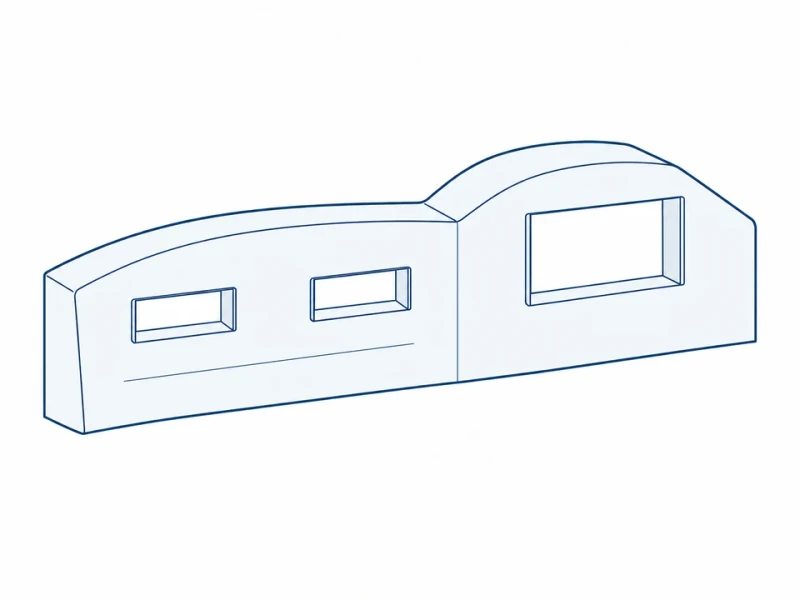
通気開口
通風口と背面ダクトとの接続形状は、車室換気レイアウトで選定した吹出口に合わせます。
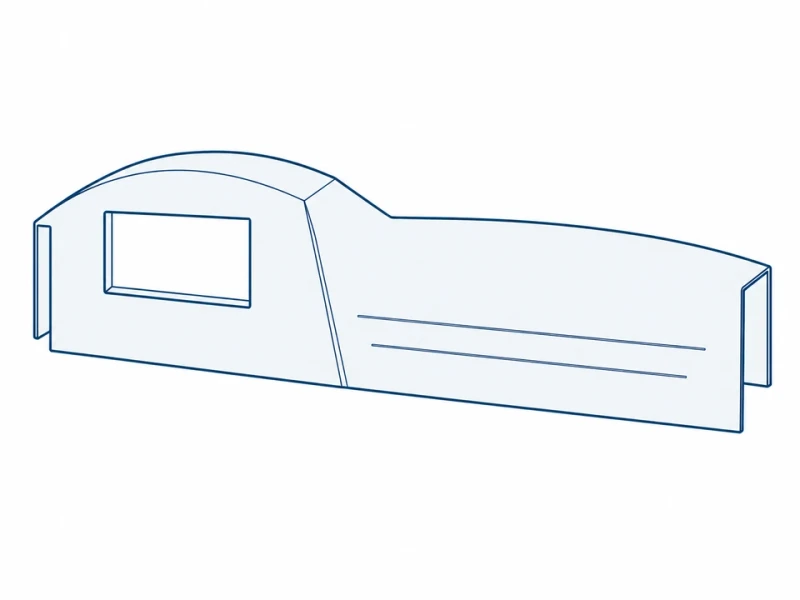
左右ハンドルに合わせた室内配置
左ハンドル・右ハンドルの各仕様で、ステアリング配置に合わせて計器ポッド、操作用開口、取付部を配置します。
パネル幅と高くした計器部分
車室幅と計器ポッドの奥行き
正面図はパネル幅と計器用開口幅を示します。側面形状図はポッド外側の前後寸法を示し、表面背後の機器、コネクター、ブラケットのスペースは別途確認します。
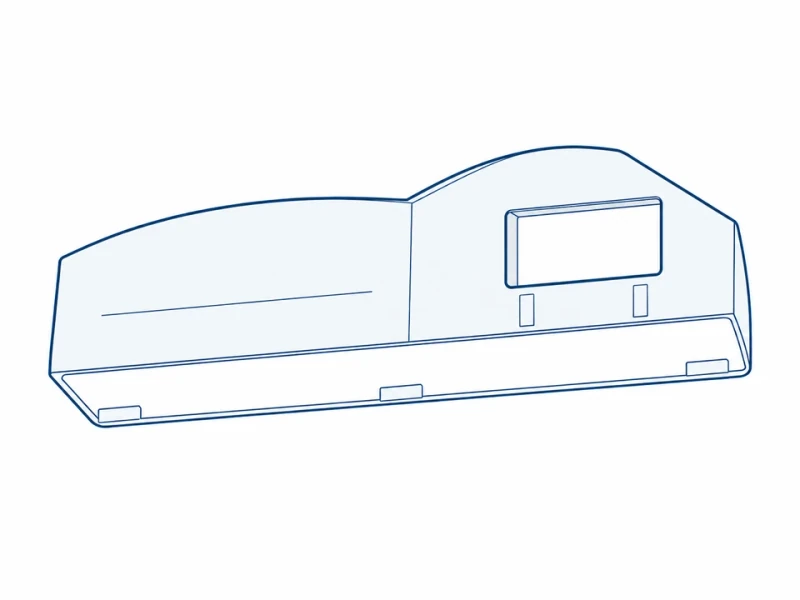
画面用開口と下部取付縁
高くした計器面に画面や操作部の開口を設け、下端の折返しと指定の取付箇所を備えられます。