初回組付けに向けて具体化するEV車体設計。
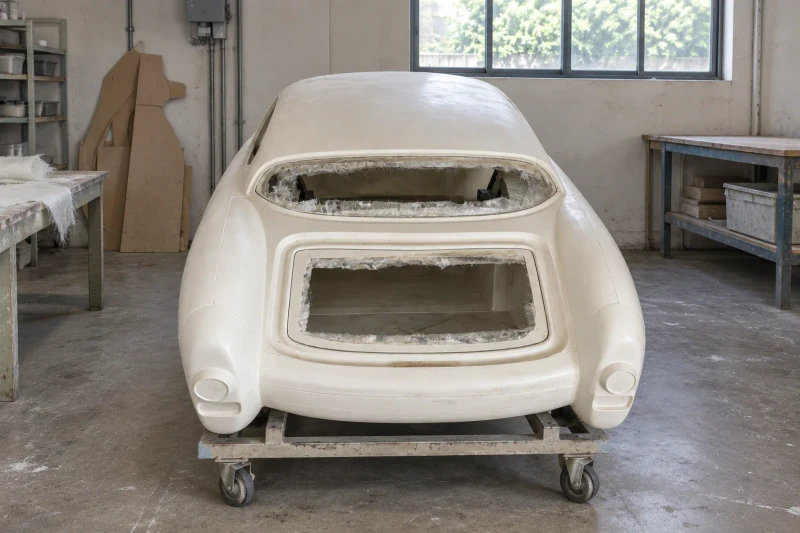
外装モデルとシャーシ配置をご用意ください。実物大車体を開発し、型を製作して、試作適合確認と生産用のFRPシェルを供給します。
実物大の形状から外装デザインを成形車体部品へと具体化し、シャーシとの整合を確認します。
- 開発内容
- 車体形状と成形型
- 供給内容
- シェルと車体パネル
- 注文できるもの
- サンプルまたは量産ロット
外形デザインを実物の組立に反映。
車両チームには外装デザインとシャシーレイアウトがあります。次の段階では、意図した形を保ちながらルーフ、ホイールアーチ、ドア開口をまとめた実物の車体が必要です。
外装モデルから実物車体へ
ルーフ、ピラー、車体輪郭は、実寸でもデザインのプロポーションを保つ必要があります。
隣接部品周囲の開口
ドア、ガラス、車輪の位置をシャーシと機器配置に合わせる必要があります。
車体内部の組立アクセス
パネル分割では、外装裏側の部品に手が届き、組み付けられる現実的な経路を確保する必要があります。
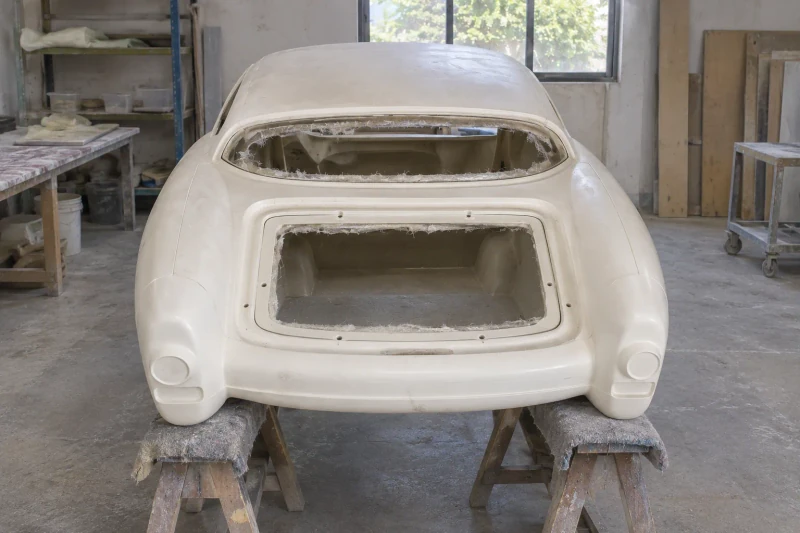
部品のカスタマイズ方法。
屋根と車体の輪郭
実寸形状により、外装デザインをルーフ、ピラー、サイドパネルへ具体化します。
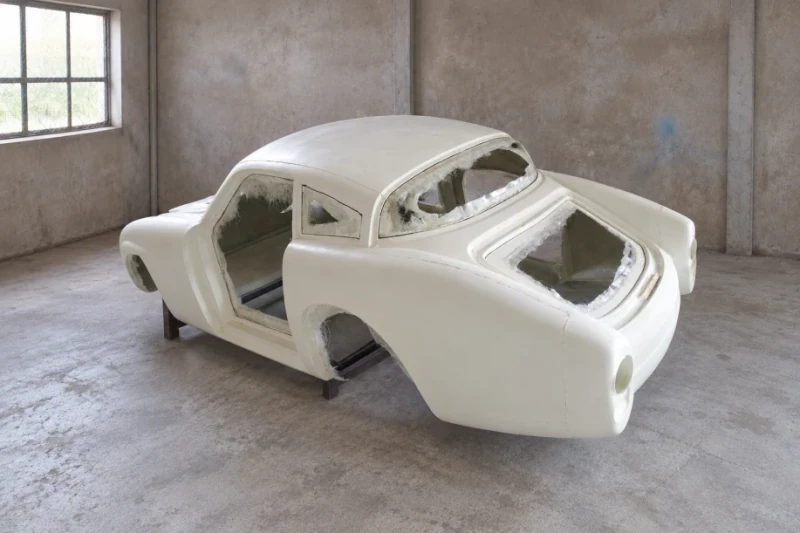
ドア、ガラス、ホイール
開口は隣接部品に、ホイールアーチと下端はシャシーレイアウトに合わせます。
着脱式パネル
一体シェルでは組立や整備が難しくなる箇所は、パネルを分割してアクセスを確保します。
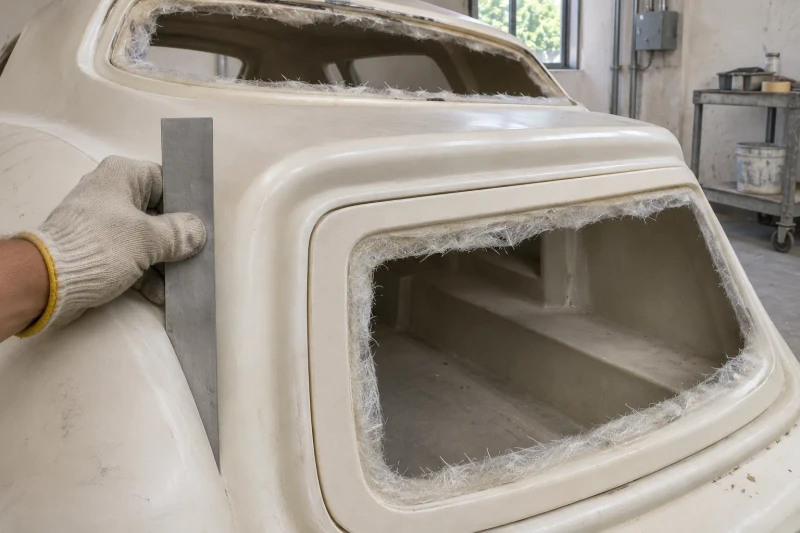
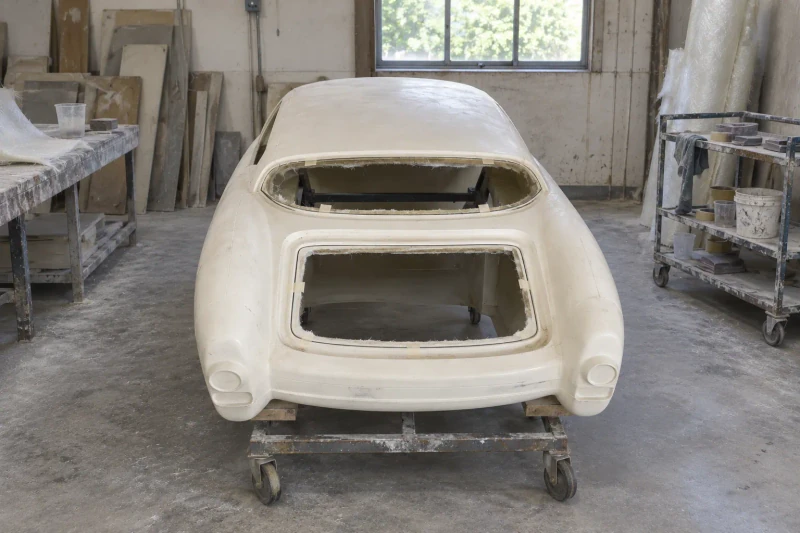
適合確認用シェルを製作する
最初の成形車体をトリミングし、車両への適合を確認します。指定の縁には調整用の余肉を残すことができます。適合確認で決まった変更を型またはトリミング仕様に反映してから、反復製作用の車体シェルとパネルを製作します。
反復製作前にシェルを確認。
実物のシェルで外装デザインとシャシーの確認をつなぎます。ドア、ガラス、ホイールアーチについて最初の部品で合意し、その内容を型と反復供給に反映できます。
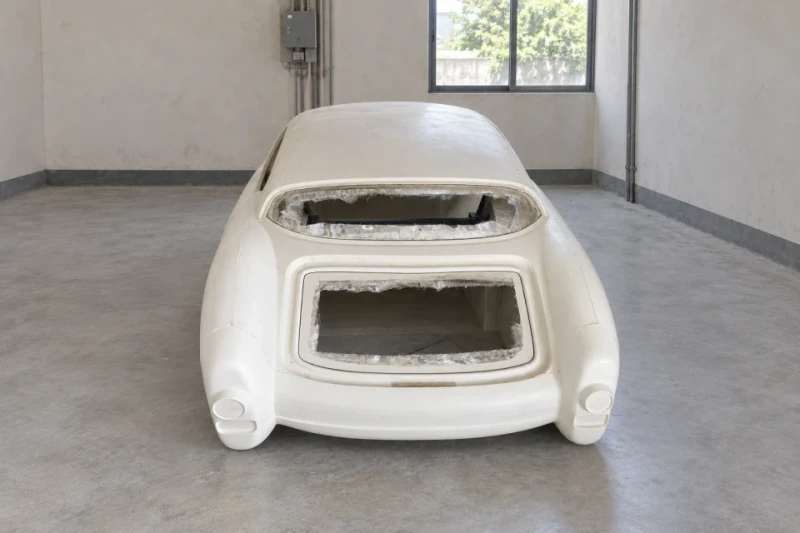
適合確認用の実物車体
最初のシェルでスタイリングとシャシー接続部を合わせて確認します。
隣接部品と合わせて開口を検討
ドア、ガラス、車輪の位置を同じ車両配置に合わせます。
合意変更を次工程へ反映
確認済みシェルを型と反復製作部品の基準にします。
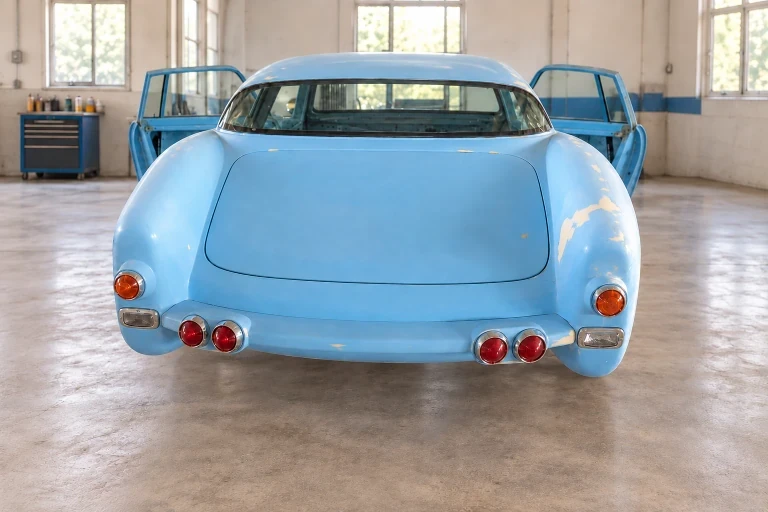
最終表面処理の前にクーペ車体の組付けを確定する。
最終仕上げ前に、選定ランプ、ガラス、ヒンジ、ラッチで適合確認するためのFRP車体・開閉パネルセット。
開閉パネル、ランプ、ガラスを同じ組立状態で確認してから、表面作業を進めます。
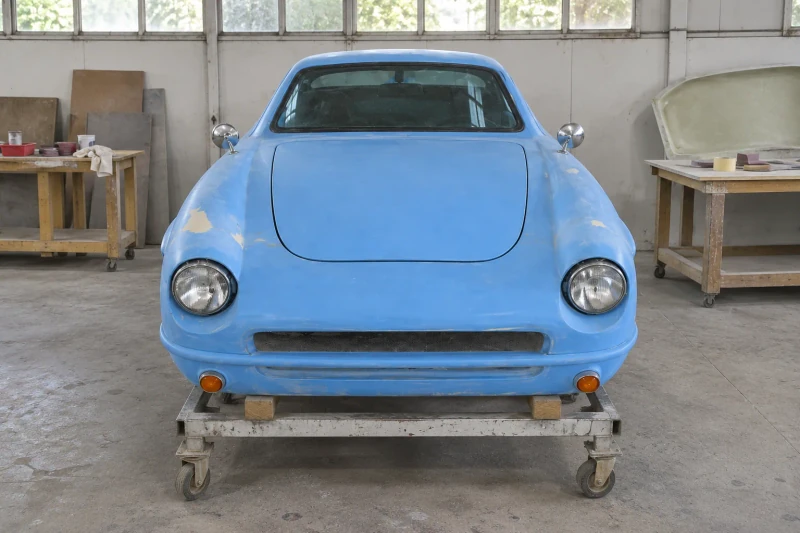
- 部品一式
- 車体と別体パネル
- 適合確認
- 前後部の適合確認
- 作業段階
- 最終表面処理に向けた準備
全体形状ができても、隣接部品との確認が必要です。
クーペ車体は外形が完成して見えても、ボンネット、トランク、ランプ、ガラス周囲の調整が必要な場合があります。初回組立で隣接部品を合わせ、最終表面仕上げ前に隙間、動作、取付アクセスを確認します。
実際の金具を使う開閉パネル
ボンネットとトランクの縁は、選定したヒンジ、ラッチ、シールに適合させる必要があります。
ランプ・ガラスとシェルの取り合い
開口には適切な輪郭と、見えている面の裏側の空間が必要です。
最終表面処理前の適合修正
車体と隣接部品を一緒に確認できる段階では、局部修正の内容を定めやすくなります。
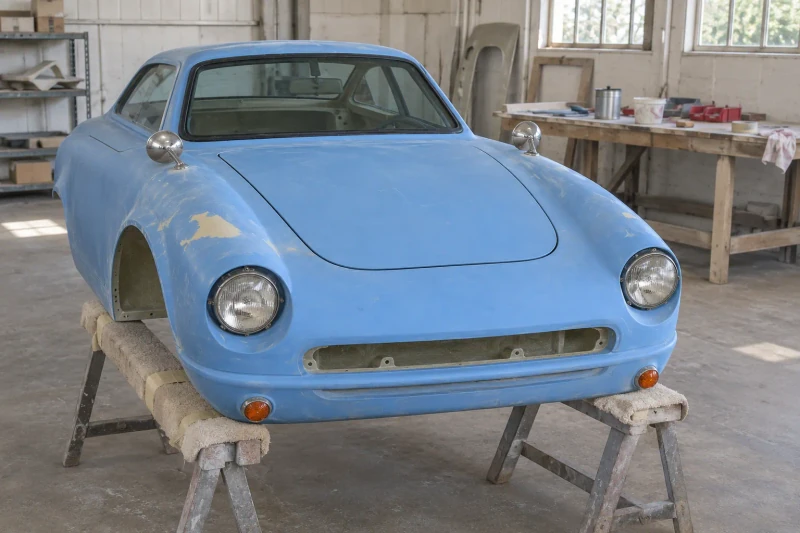
部品のカスタマイズ方法。
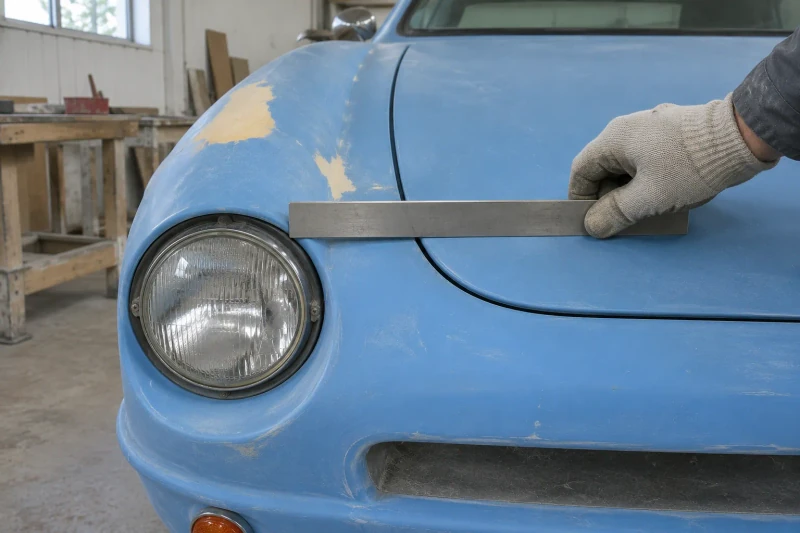
ボンネットとトランクの境界
ボンネットとトランクの隙間は、使用するヒンジ、ラッチ、シールに合わせて設定し、各パネルの開閉に必要な空間を確保します。
ランプとガラスの開口
ランプとガラスの開口は現物に合わせて切り抜き、ランプ裏側には配線と取付部へのアクセスに必要な奥行きを確保します。
表面作業前の適合修正
部品を組み付けて確認した後、局部修正を合意します。その後のパネルと表面下地処理は、トリミング、隙間、仕上がりについて確認済みの共通基準に従います。
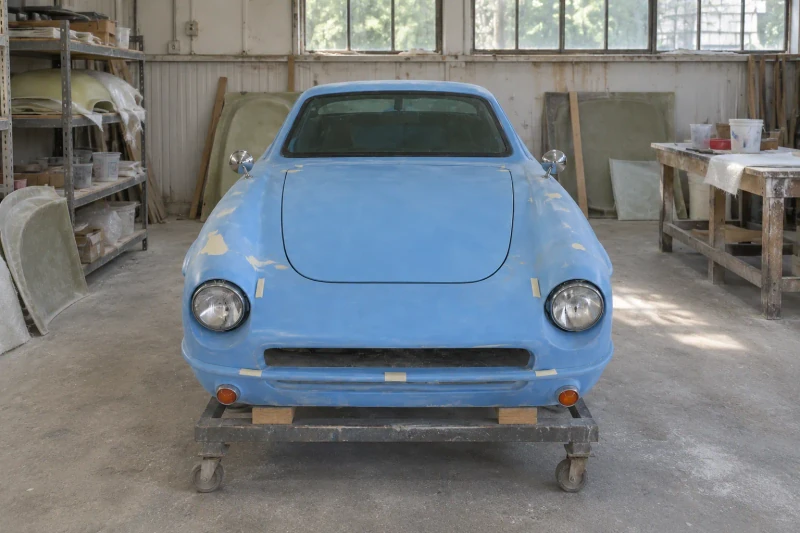
車体部品を準備して確認
成形部品をトリミングし、指定の取付範囲を準備します。その後、お客様のチームがボンネット、トランクリッド、ランプ、ガラスを車両に組み付けます。合意した調整内容と表面修正を記録し、以降の車体下地作業、反復製作パネル、仕上げ工程の指針とします。
次の段階に向けた共通の適合基準。
組み付けた車体を、パネルの隙間、開口、局部修正の基準とします。隣接部品をまだ確認できる状態で、適合確認の決定内容に沿って次の表面作業に進めます。
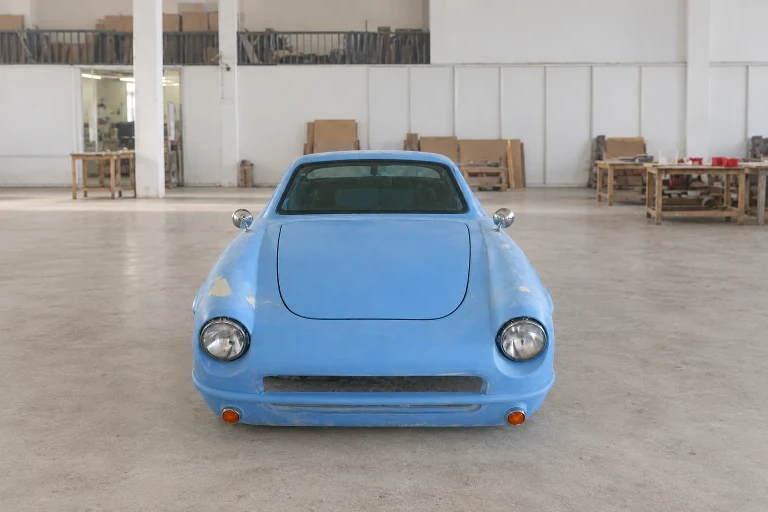
隣接部品をまとめて確認
開閉パネル、ランプ、ガラスは、同じ車体適合確認の中で一緒に検討します。
表面仕上げ前の修正
局部的なトリミングと隙間の決定内容を、次の下地作業に反映します。
共通の組立基準
合意した端部範囲と取付詳細を後のパネルに反映します。
寸法と設計の選択肢
- 製品群
- 電動車両用の特注FRP車体シェル
- 製作基準
- 承認済み図面またはサンプル
- 供給範囲
- 車体シェルと別体外装パネル
- 形状
- OEM図面または承認済みマスターモデル
- 接続部
- 図面に従うシャーシ取付部、開口、切断ライン
EV車体の形式を選択
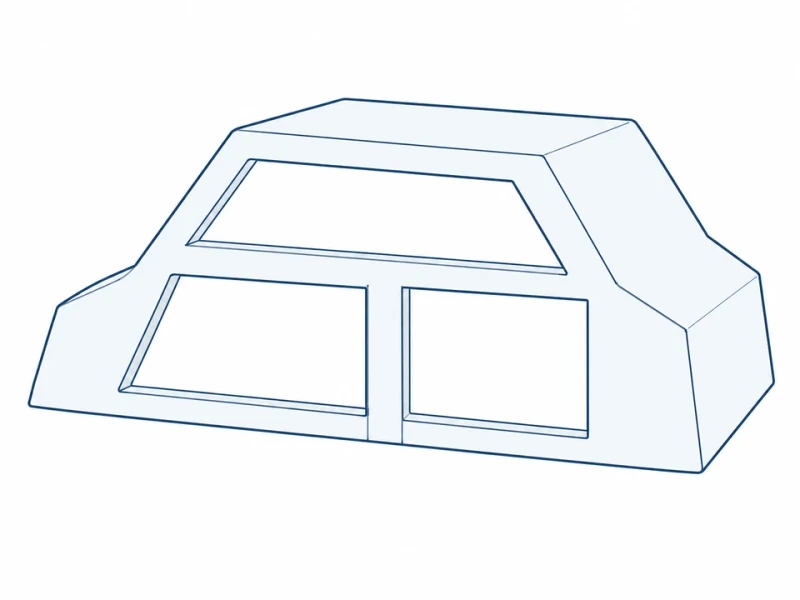
一体式上部シェル
ルーフ、ピラー、側面の折り返しが、ドアとガラスの開口を備えた一体につながる上部シェルを形成します。
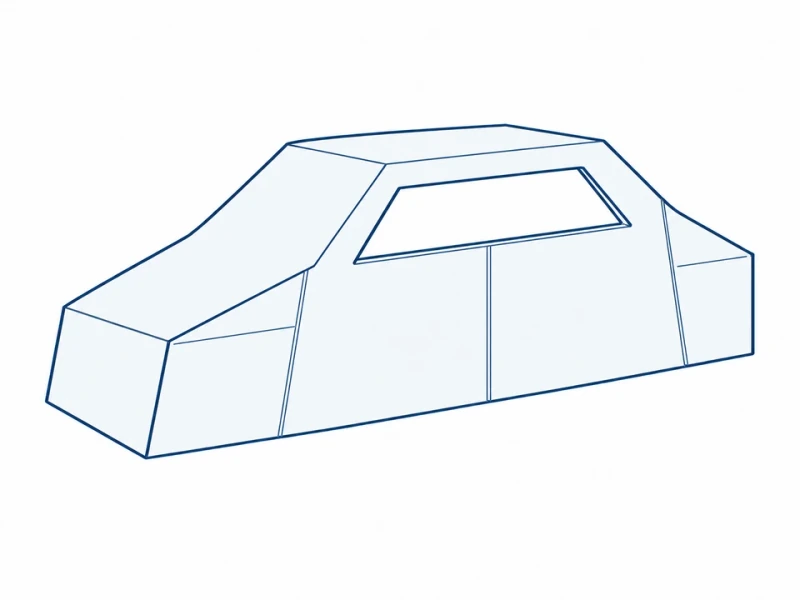
別体外装パネル
外装を別部品にすることで個別に取り外せます。接合線を合わせ、パネル端部は折り返した形状にします。
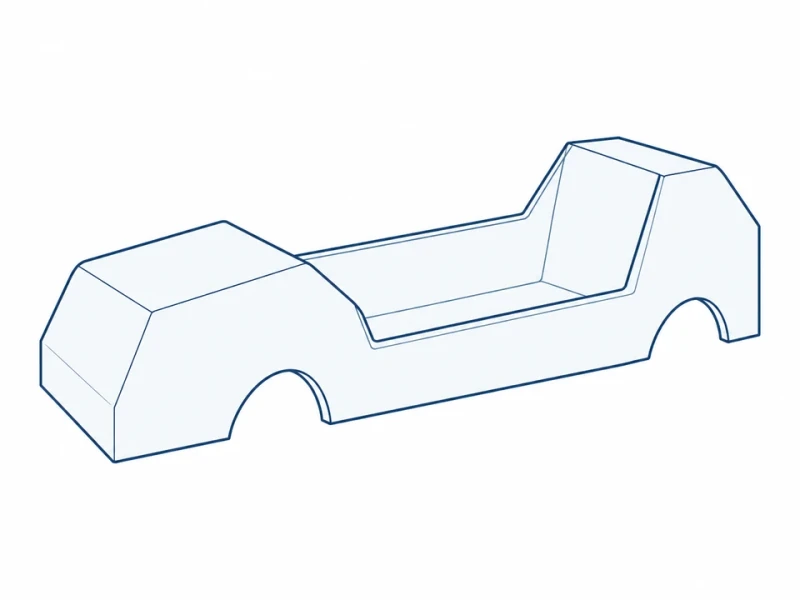
開放式車体
低い側面のシェルを、特殊オープン車両の座席と乗降口に合わせます。
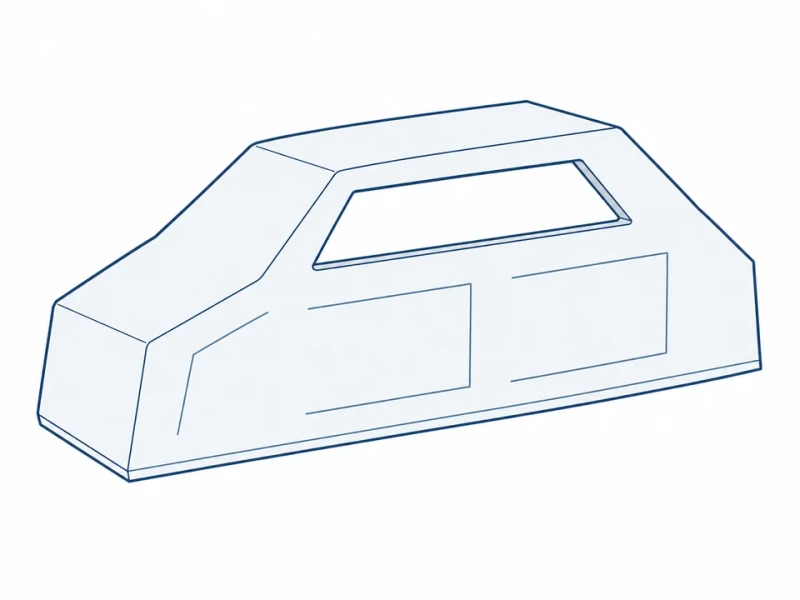
試作時のトリミング代
指定の開口や縁には、試作車への適合確認時にトリミングできるよう余肉を残します。
EV車体占有範囲とシャーシ配置
車体寸法とドア開口
シャーシと室内空間に合わせて、車体長さ、屋根高さ、ドア開口幅を設定します。
ホイールアーチと車体下部の接触部
ホイールアーチ、ガラス開口、下部取付範囲は、シェルの下にあるシャシーに合わせて形状を決めます。